
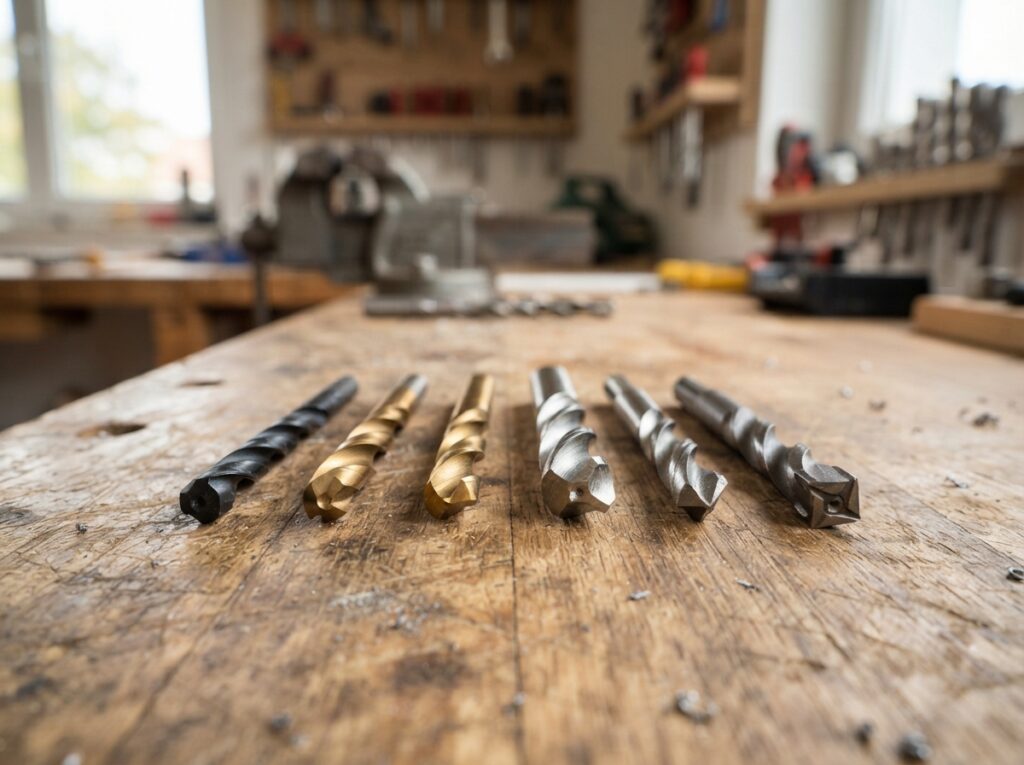
Die Auswahl des richtigen Metallbohrers bestimmt maßgeblich die Präzision, Geschwindigkeit und Langlebigkeit Ihrer Bearbeitungsprozesse. Verstehen Sie, wie Sie Metallbohrer anhand ihrer Eigenschaften und Anwendungsbereiche erkennen, um stets die optimale Lösung für Ihr spezifisches Material und Ihre Bohraufgabe zu wählen.
Das sind die beliebtesten Metallbohrer Auswahl Ratgeber Produkte
Keine Produkte gefunden.Grundlagen der Metallbohrer-Klassifizierung: Das A und O für die richtige Wahl
Metallbohrer sind weit mehr als nur spitze Werkzeuge; sie sind hochspezialisierte Instrumente, deren Konstruktion auf die spezifischen Anforderungen verschiedenster Metalle und Bearbeitungssituationen zugeschnitten ist. Das Erkennen der Unterschiede ist entscheidend, um Überlastung, Werkzeugbruch und unsaubere Bohrergebnisse zu vermeiden. Im Kern unterscheiden sich Metallbohrer primär durch ihre Geometrie, das verwendete Material und die Oberflächenbeschichtung, die jeweils spezifische Eigenschaften wie Härte, Verschleißfestigkeit und Hitzebeständigkeit beeinflussen.
Geometrische Merkmale von Metallbohrern
Die Geometrie eines Metallbohrers ist entscheidend für seine Leistungsfähigkeit. Hierzu zählen:
- Spitzenwinkel: Dieser Winkel, gemessen an der Bohrspitze, bestimmt, wie gut der Bohrer in das Material eindringt. Gängige Spitzenwinkel sind 118 Grad für weichere Metalle und Kunststoffe und 135 Grad für härtere Metalle wie Edelstahl oder Guss. Ein größerer Spitzenwinkel ermöglicht ein stabileres Bohren, während ein kleinerer Winkel die Schnittkraft reduziert und das Eindringen in härtere Materialien erleichtert.
- Drallwinkel (Spirale): Der Drallwinkel beeinflusst die Spanabfuhr. Ein kleinerer Drallwinkel eignet sich besser für weiche, zähe Materialien, um ein Verstopfen der Spannuten zu verhindern. Ein größerer Drallwinkel sorgt für eine effektivere Spanabfuhr bei härteren Materialien und ermöglicht höhere Schnittgeschwindigkeiten.
- Freiwinkel: Der Freiwinkel hinter der Schneide verhindert, dass der Bohrer am Bohrlochgrund schleift. Ein ausreichender Freiwinkel ist essenziell für eine saubere Bohrung und die Langlebigkeit des Bohrers.
- Führungselemente: Zusätzliche Nuten oder Polierrillen auf dem Bohrer können die Führung im Bohrloch verbessern und ein Verkanten verhindern, insbesondere bei langen und dünnen Bohrern.
Materialien und Beschichtungen von Metallbohrern
Das Material, aus dem ein Metallbohrer gefertigt ist, bestimmt maßgeblich seine Härte und Hitzebeständigkeit. Die gängigsten Materialien sind:
- Schnellarbeitsstahl (HSS): Dies ist das Standardmaterial für die meisten Metallbohrer. HSS-Bohrer sind robust, flexibel und kostengünstig. Sie eignen sich für eine breite Palette von Metallen, sind aber bei hohen Temperaturen weniger formstabil.
- HSS mit Cobalt (HSS-Co): Durch die Legierung mit 5-8% Cobalt wird die Hitzebeständigkeit und Verschleißfestigkeit von HSS-Bohrern signifikant erhöht. Diese Bohrer sind ideal für das Bohren in hochlegierte Stähle, rostfreie Stähle (Edelstahl) und Gusswerkstoffe, die höhere Schnitttemperaturen erzeugen.
- Hartmetall (HM, Wolframkarbid): Hartmetallbohrer sind extrem hart und verschleißfest, was sie für das Bohren in sehr harte Materialien und bei hohen Schnittgeschwindigkeiten prädestiniert. Sie sind jedoch spröder als HSS-Bohrer und erfordern präzise Führung und Kühlung.
Oberflächenbeschichtungen optimieren die Eigenschaften von Metallbohrern weiter:
- Unbeschichtet: Standard-HSS-Bohrer sind oft unbeschichtet und gut für allgemeine Anwendungen geeignet.
- Titannitrid (TiN): Eine goldgelbe Beschichtung, die die Oberflächenhärte erhöht und die Reibung reduziert. Dies führt zu einer längeren Werkzeuglebensdauer und ermöglicht höhere Schnittgeschwindigkeiten bei Stahl und Gusseisen.
- Titancarbonitrid (TiCN): Eine graublaue Beschichtung, die noch härter und verschleißfester als TiN ist. Sie eignet sich besonders für das Bohren in rostfreien Stählen, Aluminiumlegierungen und Kunststoffen.
- Titancarbonitrid (TiAlN/AlTiN): Diese Beschichtungen sind besonders hitzebeständig und eignen sich für das Trockenbohren oder unter erschwerten Kühlbedingungen in hochlegierten Stählen und Titan.
- Diamantbeschichtung (DLC): Für extrem harte Materialien wie gehärtete Stähle oder Verbundwerkstoffe.
Die wichtigsten Bohrer-Typen und ihre optimalen Einsatzgebiete
Die Auswahl des richtigen Bohrertyps hängt stark vom zu bearbeitenden Material und den spezifischen Anforderungen der Bohrung ab. Die folgende Übersicht hilft Ihnen, die passende Bohrerart für Ihre Anwendung zu identifizieren:
Universalbohrer (HSS-G)
Dies sind die am weitesten verbreiteten Spiralbohrer aus Schnellarbeitsstahl. Sie sind meist mit einem 118-Grad-Spitzenwinkel gefertigt und eignen sich für eine Vielzahl von Metallen wie Baustahl, Aluminium, Kupfer und Messing. Sie bieten ein gutes Preis-Leistungs-Verhältnis für allgemeine Bohrarbeiten.
Metallbohrer für Edelstahl und harte Werkstoffe (HSS-Co, TiN-beschichtet)
Für das Bohren in rostfreien Stahl, Werkzeugstahl oder Gusseisen sind Bohrer mit erhöhter Hitzebeständigkeit und Härte unerlässlich. Bohrer aus HSS mit Cobalt-Zusatz (Co 5% oder Co 8%) sind hier die erste Wahl. Eine Titannitrid-Beschichtung (TiN) auf diesen Bohrern erhöht die Standzeit weiter, indem sie die Reibung und den Verschleiß reduziert. Ein 135-Grad-Spitzenwinkel mit Selbstzentrierung ist oft vorteilhaft, um das Ansetzen zu erleichtern und ein „Wandern“ des Bohrers zu verhindern.
Metallbohrer für Aluminium und NE-Metalle
Aluminium und andere Nichteisenmetalle (NE-Metalle) sind weicher und zäher als Stahl. Hierfür eignen sich Bohrer mit einem spitzen Spitzenwinkel (oft 90-110 Grad) und einem größeren Drallwinkel, um eine effektive Spanabfuhr zu gewährleisten und ein Verkleben der Späne in den Spannuten zu verhindern. HSS-Bohrer mit polierten Spannuten oder spezielle Beschichtungen wie Titancarbonitrid (TiCN) können die Oberflächengüte verbessern und ein Anhaften des Materials verhindern.
Metallbohrer für dünnwandige Bleche
Beim Bohren in dünne Bleche besteht die Gefahr des Verhakens und der Verformung des Materials. Hierfür werden oft spezielle Blechbohrer oder Stufenbohrer verwendet. Ein 118-Grad-Spitzenwinkel ist hierbei üblich. Alternativ können normale Spiralbohrer mit reduziertem Vorschub und einer scharfen Schneide verwendet werden, um ein sauberes Ergebnis zu erzielen.
Metallbohrer für Holz und Kunststoff
Obwohl dieser Text sich auf Metallbohrer konzentriert, ist es wichtig zu wissen, dass Holz- und Kunststoffbohrer eine andere Geometrie aufweisen, typischerweise mit größeren Spannuten und oft mit einem Zentrierspitzenbohrer, um ein Ausreißen des Materials zu verhindern. Die Verwendung von Metallbohrern in diesen Materialien ist möglich, liefert aber oft kein optimales Ergebnis.
Spezialbohrer
Es gibt zahlreiche Spezialbohrer für spezifische Anwendungen, wie z.B.:
- Schälbohrer: Zum Aufreiben von Bohrungen, um eine sehr hohe Maßhaltigkeit und Oberflächengüte zu erzielen.
- Senker: Zum Anfasen von Bohrlochkanten oder zum Erstellen von Senkungen für Schraubenköpfe.
- Schwerlastbohrer: Robuster gefertigt für hohe Beanspruchung in industriellen Anwendungen.
- Kuppenbohrer: Mit einer flachen Stirnseite, zum Erstellen von ebenen Bohrungsböden.
Bedeutung der Kühlung beim Metallbohren
Die Reibung beim Bohren erzeugt erhebliche Hitze, die die Lebensdauer des Bohrers erheblich verkürzen und die Qualität der Bohrung beeinträchtigen kann. Eine ausreichende Kühlung ist daher unerlässlich, insbesondere bei härteren Materialien und höheren Schnittgeschwindigkeiten.
- Kühlmittel: Schneidöle oder Kühlschmierstoffe leiten die Wärme ab, schmieren die Schneiden und verbessern die Spanabfuhr.
- Innere Kühlung: Einige Spezialbohrer (oft Hartmetallbohrer) verfügen über interne Kühlmittelkanäle, die das Kühlmittel direkt an die Schneidenspitze leiten.
- Trockenbohren: Bei bestimmten Materialien (z.B. Aluminium) und geeigneten Beschichtungen (z.B. TiAlN) ist auch Trockenbohren möglich, erfordert aber besondere Vorsicht und angepasste Schnittparameter.
Systematisierung der Bohrer-Auswahl: Eine Übersicht
Die folgende Tabelle fasst die wichtigsten Kriterien zur Auswahl des passenden Metallbohrers zusammen:
| Einsatzgebiet/Material | Empfohlener Bohrer-Typ | Material des Bohrers | Beschichtung | Wichtige geometrische Merkmale | Typische Schnittgeschwindigkeit |
|---|---|---|---|---|---|
| Weicher Stahl, Aluminium, Messing | Spiralbohrer | HSS | Unbeschichtet oder TiN | 118° Spitzenwinkel, normaler Drallwinkel | Hoch |
| Rostfreier Stahl (Edelstahl), Guss, Werkzeugstahl | Spiralbohrer, Rechtshänder | HSS-Co (5-8%) | TiN oder TiCN | 135° Spitzenwinkel (oft mit Selbstzentrierung), normaler bis großer Drallwinkel | Mittel bis Niedrig |
| Sehr harte Werkstoffe (z.B. gehärtete Stähle) | Hartmetallbohrer (HM) | Hartmetall (Wolframkarbid) | TiAlN, AlTiN oder DLC | Angepasst an Material, oft mit Kühlkanälen | Niedrig bis Mittel |
| Dünnbleche | Spiralbohrer oder Stufenbohrer | HSS | Unbeschichtet | 118° Spitzenwinkel, scharfe Schneiden | Hoch (mit Vorsicht) |
| Titan, hochlegierte Legierungen | Spiralbohrer | HSS-Co (8%) oder Hartmetall | TiAlN, AlTiN | 130-140° Spitzenwinkel, speziell optimierter Drallwinkel | Niedrig |
Entscheidungsfaktoren bei der Wahl des richtigen Metallbohrers
Die Wahl des perfekten Metallbohrers ist eine Abwägung verschiedener Faktoren. Berücksichtigen Sie stets:
- Das zu bearbeitende Material: Ist es weich und zäh, hart und spröde oder legiert?
- Die erforderliche Bohrgenauigkeit: Benötigen Sie eine präzise Bohrung oder reicht eine einfache Lochherstellung?
- Die Schnittgeschwindigkeit und der Vorschub: Welche Maschinenleistung und welches Werkzeug sind dafür ausgelegt?
- Die Kühlmöglichkeiten: Steht eine effektive Kühlung zur Verfügung oder muss trocken gebohrt werden?
- Die Stückzahl: Handelt es sich um Einzelanfertigungen oder Serienproduktion, was die Wahl des Werkzeugs und seine Standzeit beeinflusst?
- Das Budget: Hochleistungswerkzeuge sind teurer, aber oft wirtschaftlicher bei hoher Stückzahl und anspruchsvollen Materialien.
Häufige Fehler bei der Bohrerwahl und wie Sie sie vermeiden
Die Wahl des falschen Bohrertyps kann zu kostspieligen Fehlern führen. Hier sind einige typische Fallen und wie Sie sie umgehen:
- Verwendung von HSS-Bohrern in Edelstahl: Dies führt zu schnellem Verschleiß und Überhitzung. Verwenden Sie immer HSS-Co-Bohrer oder Hartmetallbohrer für Edelstahl.
- Zu hoher Vorschub bei dünnen Blechen: Dies kann zu Verhakungen und Verformungen führen. Reduzieren Sie den Vorschub und stellen Sie sicher, dass der Bohrer scharf ist.
- Fehlende Kühlung bei harten Materialien: Ohne Kühlung verschleißt der Bohrer extrem schnell und die Bohrung wird ungenau.
- Ungleichmäßige Spanabfuhr: Dies kann bei zähen Materialien zu Verstopfungen führen. Ein Bohrer mit passendem Drallwinkel und großen Spannuten ist hier die Lösung.
Das sind die neuesten Metallbohrer Auswahl Ratgeber Produkte mit der besten Bewertung


FAQ – Häufig gestellte Fragen zu Metallbohrer erkennen: Wann sich welches System eignet
Was ist der Unterschied zwischen einem HSS-Bohrer und einem HSS-Co-Bohrer?
Ein HSS-Co-Bohrer (Schnellarbeitsstahl mit Cobalt-Zusatz) ist durch die Legierung mit Cobalt (typischerweise 5% oder 8%) deutlich härter und hitzebeständiger als ein reiner HSS-Bohrer. Dies macht ihn ideal für die Bearbeitung von härteren Materialien wie Edelstahl, Gusseisen oder hochlegierten Stählen, die höhere Temperaturen erzeugen.
Kann ich einen Metallbohrer auch für Holz verwenden?
Es ist prinzipiell möglich, einen Metallbohrer für Holz zu verwenden, dies wird jedoch nicht empfohlen. Metallbohrer haben eine andere Geometrie (z.B. Spitzenwinkel und Spannuten), die für das Bohren in Holz ungeeignet ist. Dies kann zu unsauberen Bohrungen, Ausreißen des Materials und schnellem Verschleiß des Bohrers führen. Spezielle Holzbohrer sind für ein sauberes Ergebnis und eine optimale Leistung ausgelegt.
Wann sollte ich einen Hartmetallbohrer anstelle eines HSS-Bohrers verwenden?
Hartmetallbohrer (HM) sind wesentlich härter und verschleißfester als HSS-Bohrer. Sie eignen sich hervorragend für das Bohren in extrem harte Materialien wie gehärtete Stähle, Gusswerkstoffe oder verschleißfeste Legierungen sowie für das Bohren bei sehr hohen Schnittgeschwindigkeiten. Allerdings sind Hartmetallbohrer spröder und erfordern eine präzisere Führung und Kühlung.
Wie erkenne ich, dass ein Metallbohrer stumpf ist?
Anzeichen für einen stumpfen Metallbohrer sind erhöhter Kraftaufwand beim Bohren, eine höhere Wärmeentwicklung, eine schlechtere Oberflächengüte der Bohrung (rauh, ausgefranst), das Bohren von Spänen statt Spänen (Abrieb) und ein hörbares Quietschen oder Rütteln während des Bohrvorgangs. Ein stumpfer Bohrer erhöht zudem das Risiko von Werkzeugbruch.
Welche Rolle spielt die Beschichtung eines Metallbohrers?
Beschichtungen wie Titannitrid (TiN), Titancarbonitrid (TiCN) oder Titanaluminiumnitrid (TiAlN) erhöhen die Oberflächenhärte und Verschleißfestigkeit des Bohrers. Sie reduzieren die Reibung, leiten Wärme besser ab und ermöglichen höhere Schnittgeschwindigkeiten und eine längere Werkzeugstandzeit. Die Wahl der Beschichtung hängt stark vom zu bearbeitenden Material ab.
Was bedeutet der Spitzenwinkel bei einem Metallbohrer?
Der Spitzenwinkel ist der Winkel an der Bohrspitze. Ein typischer Spitzenwinkel für weichere Metalle ist 118 Grad. Für härtere Materialien wie Edelstahl oder Gusseisen wird oft ein größerer Winkel von 135 Grad verwendet, der ein stabileres Bohren ermöglicht und ein „Wandern“ des Bohrers verhindert. Kleinere Winkel können bei bestimmten Anwendungen, z.B. beim Bohren in Aluminium, vorteilhaft sein, um die Schnittkraft zu reduzieren.
Ist die Kühlung beim Metallbohren immer notwendig?
Eine ausreichende Kühlung ist in den meisten Fällen beim Metallbohren sehr wichtig, um die Lebensdauer des Bohrers zu verlängern, die Schnittgeschwindigkeit zu erhöhen und die Qualität der Bohrung zu verbessern. Sie leitet die entstehende Wärme ab, schmiert die Schneiden und hilft bei der Spanabfuhr. Nur bei bestimmten weichen Materialien wie Aluminium oder bei der Verwendung von Spezialbohrern mit geeigneten Beschichtungen und angepassten Schnittparametern ist Trockenbohren möglich.


