
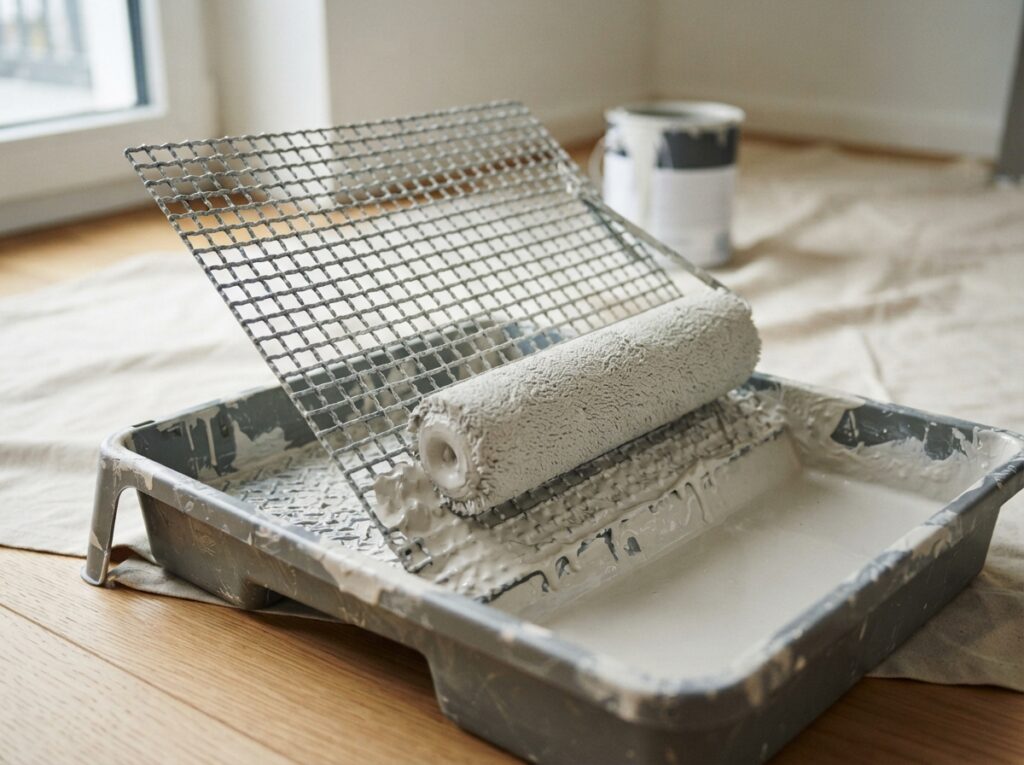
Wenn Sie Abstreifgitter fachgerecht einsetzen, um Oberflächen effektiv von überschüssigem Material zu befreien und optimale Trocknungszeiten zu erzielen, vermeiden Sie kostspielige Nacharbeiten und Materialverschwendung. Dieser Ratgeber erläutert Ihnen die essenziellen Aspekte der Verarbeitung, die Einflussfaktoren auf die Trocknungszeit und beleuchtet häufige Probleme, die bei der Anwendung von Abstreifgittern auftreten können, um Ihnen eine effiziente und problemlose Nutzung zu ermöglichen.
Das sind die beliebtesten Abstreifgitter Produkte


Die korrekte Verarbeitung von Abstreifgittern
Die Verarbeitung von Abstreifgittern ist ein kritischer Schritt, der maßgeblich über das Endergebnis Ihrer Beschichtungs- oder Verarbeitungsarbeiten entscheidet. Eine sachgemäße Handhabung und Auswahl des richtigen Gitters für die jeweilige Anwendung gewährleisten nicht nur eine gleichmäßige Materialverteilung, sondern auch die Effizienz des gesamten Prozesses.
Materialauswahl und Gittertyp
Die Wahl des Abstreifgitters hängt primär vom zu verarbeitenden Material und der gewünschten Schichtdicke ab. Für dünne Beschichtungen, wie sie bei Lasuren oder Klarlacken üblich sind, eignen sich Gitter mit feinerer Maschenweite. Dickere Materialien, beispielsweise Spachtelmassen oder pastöse Kleber, erfordern gröbere Gitter, um ein Verstopfen zu verhindern und eine ausreichende Materialabgabe zu gewährleisten.
- Feinmaschige Gitter (z.B. 80-120 µm): Ideal für dünne, gleichmäßige Schichten von Lacken, Tinten oder Klebstoffen auf glatten Oberflächen. Sie sorgen für eine sehr präzise Abstreifung und minimieren Lufteinschlüsse.
- Mittelmaschige Gitter (z.B. 150-250 µm): Geeignet für etwas dickere Beschichtungen, wie sie bei vielen Grundierungen, Farben oder Dichtmassen anfallen. Sie ermöglichen eine höhere Materialabgabe bei gleichzeitig guter Gleichmäßigkeit.
- Grobmaschige Gitter (z.B. 300 µm und aufwärts): Werden für pastöse Materialien wie Spachtel, Füllstoffe oder spezielle Klebstoffe eingesetzt. Sie sind robuster und verhindern ein schnelles Verstopfen.
Anwendungstechnik und Druckausübung
Die Anbringung des Abstreifgitters erfolgt in der Regel durch Auflegen auf die zu behandelnde Fläche. Der Anpressdruck ist entscheidend: Ein zu hoher Druck kann zu einer zu dünnen Schicht und unerwünschten Materialverdrängungen führen, während ein zu geringer Druck ungleichmäßige Ergebnisse und Lücken zur Folge hat. Es ist ratsam, den Druck zunächst an einer unauffälligen Stelle zu testen und bei Bedarf anzupassen. Die Bewegungsrichtung sollte stets gleichmäßig und ohne Rucke erfolgen, um Schlierenbildung zu vermeiden. Bei automatisierten Abstreifprozessen werden entsprechende Walzen oder Führungssysteme eingesetzt, die einen konstanten Druck und eine präzise Bahngeschwindigkeit sicherstellen.
Reinigung und Pflege
Nach Gebrauch muss das Abstreifgitter umgehend und gründlich gereinigt werden, um Materialrückstände zu entfernen. Angetrocknete Rückstände können die Maschen verstopfen und die Funktionalität des Gitters dauerhaft beeinträchtigen. Die Reinigungsmethode hängt vom verwendeten Material ab. Wasserlösliche Materialien können einfach mit Wasser und gegebenenfalls einer Bürste entfernt werden. Bei lösemittelhaltigen Materialien sind entsprechende Reiniger erforderlich. Eine sachgemäße Lagerung, trocken und geschützt vor Beschädigungen, verlängert die Lebensdauer des Abstreifgitters erheblich.
Einflussfaktoren auf die Trocknungszeit
Die Trocknungszeit ist ein entscheidender Parameter, der direkt von der Verarbeitung des Abstreifgitters, dem aufgetragenen Material und den Umgebungsbedingungen beeinflusst wird. Eine optimierte Trocknungszeit ermöglicht einen zügigen Arbeitsfortschritt und verhindert Probleme in nachfolgenden Prozessschritten.
Materialabhängige Trocknungsgeschwindigkeiten
Die chemische Zusammensetzung des aufgetragenen Materials ist der primäre Faktor für dessen Trocknungsgeschwindigkeit. Wasserbasierte Materialien, wie viele moderne Lacke und Klebstoffe, trocknen durch Verdunstung des Wassers und benötigen eine gewisse Zeit, bis die Bindemittel vollständig ausgehärtet sind. Lösemittelhaltige Materialien trocknen ebenfalls durch Verdunstung, wobei die Trocknungszeit von der Art und Konzentration des Lösemittels abhängt. Reaktionsharze, wie Epoxid- oder Polyurethanharze, härten chemisch aus, und ihre Trocknungszeiten sind durch die Reaktionskinetik vorgegeben, die durch Härterzusätze beeinflusst wird.
Schichtdicke und Oberflächenstruktur
Die durch das Abstreifgitter erzeugte Schichtdicke hat einen direkten Einfluss auf die Trocknungszeit. Eine dünnere Schicht trocknet naturgemäß schneller als eine dickere, da die Verdunstung oder chemische Reaktion schneller an die gesamte Materialmasse gelangen kann. Auch die Oberflächenstruktur des Untergrunds spielt eine Rolle. Eine raue Oberfläche kann mehr Material aufnehmen und die effektive Schichtdicke beeinflussen, während eine glatte Oberfläche eine gleichmäßigere, potenziell dünnere Schicht ermöglicht.
Umgebungsbedingungen: Temperatur, Luftfeuchtigkeit und Belüftung
Die Umgebung, in der die Trocknung stattfindet, ist von essenzieller Bedeutung. Eine höhere Umgebungstemperatur beschleunigt in der Regel die Verdunstung von Wasser und Lösemitteln. Umgekehrt verlangsamt eine niedrige Temperatur den Trocknungsprozess erheblich. Die relative Luftfeuchtigkeit beeinflusst ebenfalls die Verdunstung: Bei hoher Luftfeuchtigkeit verdunstet Wasser langsamer. Eine gute Belüftung ist unerlässlich, da sie dafür sorgt, dass die verdunstenden Lösemittel oder Wasser kontinuierlich abtransportiert und durch frische, trockenere Luft ersetzt werden. Eine unzureichende Belüftung kann zu einer Sättigung der Umgebungsluft mit Feuchtigkeit oder Lösemitteln führen und den Trocknungsprozess stagnieren lassen.
Häufige Probleme bei der Verwendung von Abstreifgittern und deren Lösungen
Trotz sorgfältiger Verarbeitung können bei der Anwendung von Abstreifgittern Probleme auftreten, die die Qualität des Ergebnisses beeinträchtigen. Das frühzeitige Erkennen dieser Probleme und die Anwendung gezielter Lösungsansätze sind entscheidend für den Erfolg.
Ungleichmäßige Materialverteilung und Schlierenbildung
Problem: Unregelmäßige Schichtdicke, sichtbare Streifen oder Lücken im aufgetragenen Material.
Ursachen:
- Ungleichmäßiger oder schwankender Anpressdruck während des Abstreifens.
- Beschädigtes oder verstopftes Abstreifgitter.
- Zu hohe oder zu niedrige Viskosität des Materials.
- Ungeeigneter Gittertyp für das verwendete Material.
- Falsche Bewegungsgeschwindigkeit oder -richtung.
Lösungen:
- Stellen Sie einen konstanten und für die Anwendung angemessenen Anpressdruck sicher. Testen Sie den Druck auf einem Probestück.
- Überprüfen Sie das Abstreifgitter auf Beschädigungen und reinigen Sie es gründlich nach jedem Gebrauch. Ersetzen Sie verschlissene Gitter.
- Passen Sie die Materialviskosität durch Zugabe von Verdünnern oder Verdickern an die Vorgaben des Herstellers an.
- Wählen Sie das Abstreifgitter entsprechend der Viskosität und Art des Materials.
- Führen Sie die Bewegung gleichmäßig und mit konstanter Geschwindigkeit durch. Vermeiden Sie ruckartige Bewegungen.
Verstopfen des Gitters
Problem: Das Abstreifgitter ist mit Materialpartikeln verstopft, was zu ungleichmäßiger Materialabgabe führt.
Ursachen:
- Material ist zu dickflüssig oder enthält Verunreinigungen.
- Unzureichende Reinigung des Gitters nach Gebrauch.
- Material trocknet während des Arbeitsprozesses im Gitter an.
Lösungen:
- Stellen Sie sicher, dass das Material die korrekte Viskosität aufweist und frei von größeren Partikeln ist. Ggf. Material vorfiltern.
- Reinigen Sie das Gitter sofort nach Gebrauch gründlich und vollständig.
- Arbeiten Sie zügig und vermeiden Sie längere Pausen, in denen das Material im Gitter antrocknen könnte.
Luftblasen oder Lufteinschlüsse
Problem: Das aufgetragene Material enthält sichtbare Luftblasen oder Lufteinschlüsse.
Ursachen:
- Zu schnelle Bewegung des Abstreifgitters, die Luft mitreißt.
- Zu geringer Anpressdruck, wodurch das Gitter nicht vollständig auf der Oberfläche aufliegt.
- Die Oberfläche ist nicht optimal vorbereitet und weist Unebenheiten auf.
Lösungen:
- Verlangsamen Sie die Bewegungsgeschwindigkeit des Abstreifgitters.
- Erhöhen Sie den Anpressdruck leicht oder stellen Sie sicher, dass das Gitter gleichmäßig aufliegt.
- Bereiten Sie die Oberfläche sorgfältig vor und entfernen Sie Staub und Schmutz.
Härteprobleme oder unvollständige Aushärtung
Problem: Das Material härtet nicht vollständig aus oder bleibt zu weich, auch nach der empfohlenen Trocknungszeit.
Ursachen:
- Zu geringe Schichtdicke, die durch eine zu hohe Abstreifung resultiert.
- Unzureichende Umgebungstemperatur oder hohe Luftfeuchtigkeit.
- Fehlerhaftes Mischungsverhältnis bei reaktiven Materialien.
- Ungünstige Materialqualität oder Alterung des Materials.
Lösungen:
- Überprüfen Sie die Einstellung des Abstreifgitters und die daraus resultierende Schichtdicke.
- Stellen Sie sicher, dass die Umgebungsbedingungen (Temperatur, Luftfeuchtigkeit) den Vorgaben des Materialherstellers entsprechen.
- Kontrollieren Sie das Mischungsverhältnis von Härtern und Basiskomponenten exakt.
- Verwenden Sie nur frische und qualitativ hochwertige Materialien.
Materialablagerungen am Werkzeug oder an der Maschine
Problem: Material haftet unerwünscht am Abstreifgitter oder an angrenzenden Maschinenteilen.
Ursachen:
- Verwendung ungeeigneter Materialien, die stark haften.
- Unzureichende Schmierung oder Trennmittel.
- Längere Standzeiten des Materials im Kontaktbereich.
Lösungen:
- Ziehen Sie die Verwendung von Materialien mit besseren Antihaft-Eigenschaften in Betracht, falls prozesstechnisch möglich.
- Setzen Sie geeignete Trennmittel ein oder prüfen Sie die Notwendigkeit einer Oberflächenbehandlung der beteiligten Bauteile.
- Minimieren Sie die Standzeiten und reinigen Sie Komponenten regelmäßig.
Übersicht: Wesentliche Aspekte der Abstreifgitter-Anwendung
| Kategorie | Beschreibung | Optimierungsansatz | Typische Fehlerquelle |
|---|---|---|---|
| Materialauswahl | Passgenaue Gittermaschenweite und Materialviskosität für gleichmäßige Schichtbildung. | Voreinstellungen und Materialtests vor Serienproduktion. | Verwendung von Standardgittern für Spezialmaterialien. |
| Verarbeitungstechnik | Konstanter Anpressdruck, gleichmäßige Bewegungsgeschwindigkeit und -richtung. | Automatisierte Führungssysteme oder sorgfältige manuelle Ausführung. | Schwankender Druck, ruckartige Bewegungen. |
| Trocknungsbedingungen | Optimale Temperatur, Luftfeuchtigkeit und Belüftung gemäß Materialspezifikation. | Kontrollierte Umgebungsbedingungen, Einsatz von Lüftungstechnik. | Vernachlässigung von Klimaparametern. |
| Pflege und Wartung | Regelmäßige und gründliche Reinigung sowie fachgerechte Lagerung. | Etablierte Reinigungsroutinen, Austausch verschlissener Teile. | Angetrocknete Materialreste, mechanische Beschädigungen. |
| Qualitätskontrolle | Prüfung von Schichtdicke, Oberflächenbeschaffenheit und Härtegrad. | Einsatz von Messgeräten und visuellen Inspektionen. | Fehlende oder unzureichende Qualitätsprüfung. |
Das sind die neuesten Abstreifgitter Produkte mit der besten Bewertung


FAQ – Häufig gestellte Fragen zu Abstreifgitter verwenden: Verarbeitung, Trocknungszeit und häufige Probleme
Wie wähle ich das richtige Abstreifgitter für meine spezifische Anwendung aus?
Die Wahl des richtigen Abstreifgitters hängt maßgeblich von der Viskosität des zu verarbeitenden Materials und der gewünschten Schichtdicke ab. Feinmaschige Gitter eignen sich für dünne Beschichtungen wie Lacke und Tinten, während gröbere Gitter für pastöse Materialien wie Spachtelmassen benötigt werden. Konsultieren Sie stets die Empfehlungen des Materialherstellers bezüglich der optimalen Gittermaschenweite.
Welchen Einfluss hat die Umgebungstemperatur auf die Trocknungszeit, wenn ich Abstreifgitter verwende?
Die Umgebungstemperatur ist ein wesentlicher Faktor für die Trocknungszeit. Höhere Temperaturen beschleunigen die Verdunstung von Wasser und Lösemitteln sowie die chemische Härtung von Materialien. Niedrigere Temperaturen verlangsamen diese Prozesse erheblich. Es ist ratsam, die vom Materialhersteller angegebenen Temperaturbereiche einzuhalten.
Was sind die häufigsten Ursachen für Schlierenbildung bei der Verwendung von Abstreifgittern?
Schlierenbildung wird meist durch eine ungleichmäßige Materialverteilung verursacht. Dies kann auf einen schwankenden Anpressdruck, ein beschädigtes oder verstopftes Gitter, eine unpassende Materialviskosität oder eine fehlerhafte Anwendungsbewegung zurückgeführt werden. Eine gleichmäßige und kontrollierte Ausführung ist hier entscheidend.
Wie kann ich sicherstellen, dass das Abstreifgitter nach Gebrauch nicht verstopft?
Die sofortige und gründliche Reinigung des Abstreifgitters nach jedem Gebrauch ist unerlässlich. Verwenden Sie das für das jeweilige Material empfohlene Reinigungsmittel (Wasser oder Lösemittel) und stellen Sie sicher, dass alle Materialrückstände vollständig entfernt werden. Eine regelmäßige Inspektion auf Verstopfungen vor dem nächsten Einsatz ist ebenfalls ratsam.
Sind spezielle Kenntnisse oder Schulungen für die Bedienung von Abstreifgittern erforderlich?
Während die Grundlagen der Abstreifgitter-Anwendung oft intuitiv sind, erfordern präzise industrielle Anwendungen und die Verarbeitung spezieller Materialien oft ein gewisses Maß an Fachwissen. Kenntnisse über Materialeigenschaften, die korrekte Einstellung von Druck und Geschwindigkeit sowie Wartungsprotokolle sind vorteilhaft, um optimale Ergebnisse zu erzielen und Probleme zu vermeiden.
Wie kann ich Lufteinschlüsse im aufgetragenen Material minimieren, wenn ich Abstreifgitter benutze?
Lufteinschlüsse entstehen oft durch eine zu schnelle Bewegungsgeschwindigkeit des Abstreifgitters oder einen zu geringen Anpressdruck. Verlangsamen Sie die Geschwindigkeit und erhöhen Sie den Anpressdruck gegebenenfalls leicht, um sicherzustellen, dass das Gitter vollständig auf der Oberfläche aufliegt und die Luft verdrängt wird. Eine gut vorbereitete, ebene Oberfläche hilft ebenfalls.
Was ist, wenn das Material nach der empfohlenen Trocknungszeit immer noch zu weich ist?
Wenn das Material nach der empfohlenen Trocknungszeit zu weich bleibt, deutet dies auf eine unvollständige Aushärtung hin. Überprüfen Sie die aufgetragene Schichtdicke – möglicherweise war das Abstreifgitter zu hoch eingestellt. Stellen Sie sicher, dass die Umgebungsbedingungen (Temperatur, Luftfeuchtigkeit) den Spezifikationen des Materialherstellers entsprechen. Bei reaktiven Materialien ist ein exaktes Mischungsverhältnis von entscheidender Bedeutung.


